




基于3D打印技术的本科生创新实验,可以提升学生的实验兴趣和实验技能,也能培养其科研和创新意识。因此,我们设计了一个既能结合学科前沿,又能让高年级本科生掌握并独立完成的创新实验,可帮助本科生顺利向研究生过渡。
本实验基于数字光处理(DLP)光固化3D打印技术的研究成果,内容涵盖光固化3D打印技术的基本原理、方法和工艺特点,材料性能与结构的分析,适合高年级本科生学习和操作。通过实验,学生可以了解光固化3D打印的方法和技术,并将专业理论知识与应用实践有机结合,从而实现对“学以致用”“理论联系实际”“工程应用实践”等拔尖创新能力的培养。
1 实验设计
图1
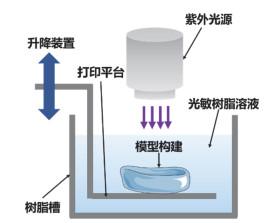
DLP 3D打印的流程主要包括三维模型建模、数字化切片、光敏树脂的制备、打印成型及打印参数调控、后处理等步骤(图 2)。
图2
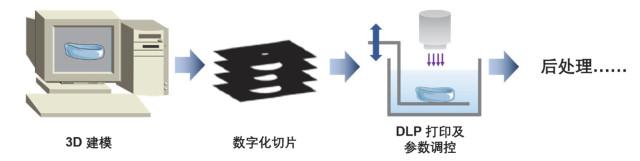
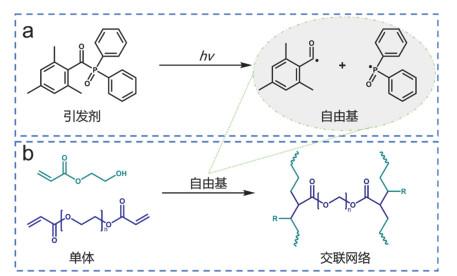
图3
2 实验内容
2.1 试剂和仪器
试剂:丙烯酸-2-羟乙酯(98%,上海阿拉丁生化科技股份有限公司),聚乙二醇二丙烯酸酯(M.W. = 700 g∙mol−1,美国Sigma-Aldrich试剂公司),(2,4,6-三甲基苯甲酰基)二苯基氧化膦(98%,上海阿达玛斯试剂公司),苏丹Ⅰ (BS,上海阿达玛斯试剂公司),无水乙醇(AR,上海通用试剂公司)。
仪器:电子天平,自组装3D打印机(光机光源405 nm,北京Wintech技术发展有限公司;步进电机精度2 μm,美国ThorLabs;其他配件通过FDM打印机设计并打印),紫外固化箱(Form Cure,美国Formlabs公司),万能力学试验机(3344,美国Instron公司),旋转流变仪(HR20,美国TA公司)。
2.2 测试方法
粘度测试:将丙烯酸-2-羟乙酯(HEA)、聚乙二醇二丙烯酸酯(PEGDA)、(2,4,6-三甲基苯甲酰基)二苯基氧化膦(TPO)以及苏丹Ⅰ按照表 1的固定比例配制R1至R5的五种树脂溶液,随后各取约500 μL,滴在测试台上,将上椎板(锥度为2°)降低至固定间距(50 μm)后擦去多余液体利用流变仪测试其粘度变化。
表1 光敏树脂溶液配比
| 编号 | mHEA/g | mPEGDA/g | mTPO/g | m苏丹Ⅰ/g |
| R1 | 14.2 | 85.8 | 2 | 0.04 |
| R2 | 33.21 | 66.79 | 2 | 0.04 |
| R3 | 59.86 | 40.14 | 2 | 0.04 |
| R4 | 75.9 | 24.1 | 2 | 0.04 |
| R5 | 94.25 | 5.75 | 2 | 0.04 |
| R6 | 94.25 | 5.75 | 2 | 0.02 |
| R7 | 94.25 | 5.75 | 2 | 0.06 |
光流变测试:将丙烯酸-2-羟乙酯(HEA)、聚乙二醇二丙烯酸酯(PEGDA)、(2,4,6-三甲基苯甲酰基)二苯基氧化膦(TPO)以及苏丹Ⅰ按照表 1的固定比例配制R1至R5的五种树脂溶液,随后各取约500 μL,滴在测试台上,将上平板降低至固定间距(200 μm)后擦去多余液体进行流变测试,测试30 s后打开紫外灯(8 mW∙cm−2)记录样品的存储模量以及损耗模量。固化时间通过转变时取切线和平衡态取切线的交点确定固化时间。
拉伸测试:将丙烯酸-2-羟乙酯(HEA)、聚乙二醇二丙烯酸酯(PEGDA)、(2,4,6-三甲基苯甲酰基)二苯基氧化膦(TPO)以及苏丹Ⅰ按照表 1的固定比例配制R1至R5的五种树脂溶液,随后将配制好的溶液加入标准拉伸式样的聚四氟乙烯模具中,将其放置于紫外固化箱中,室温条件下开启紫外灯(5.2 mW∙cm−2)固化10 min。
2.3 3D打印步骤
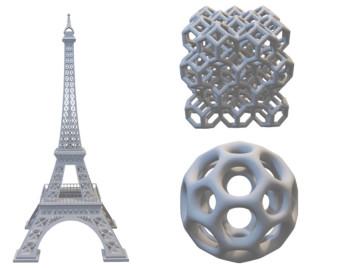
1) 三维结构建模:通过SolidWorks三维CAD软件设计不同结构的三维模型并导出为.stl格式,图 4展示了所设计的部分三维模型。
图4
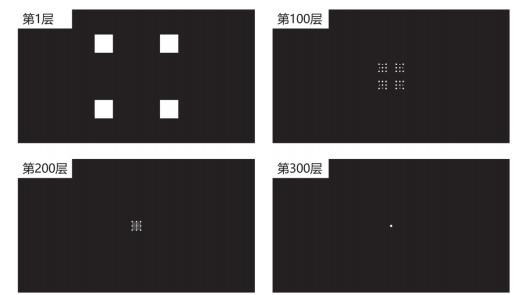
2) 切片:将设计画图的.stl三维模型导入creationworkshop软件中按照预设层厚将三维模型进行数字化切片处理得到二维数字光掩模版文件,图 5展示了对模型的切片处理结果(埃菲尔铁塔,模型高度15 mm,层厚50 μm,共300层)。
图5
3) 光敏树脂制备:将丙烯酸-2-羟乙酯(HEA),聚乙二醇二丙烯酸酯(PEGDA),(2,4,6-三甲基苯甲酰基)二苯基氧化膦(TPO)以及苏丹Ⅰ加入棕色试剂瓶中。其中TPO作为光引发剂的含量保持在相对单体和交联剂总质量的2%。苏丹Ⅰ作为光吸收剂的用量保持在相对单体和交联剂总质量的0.02%–0.06%。具体配方见表 1。将混合物搅拌均匀后通过真空脱气处理后使用。
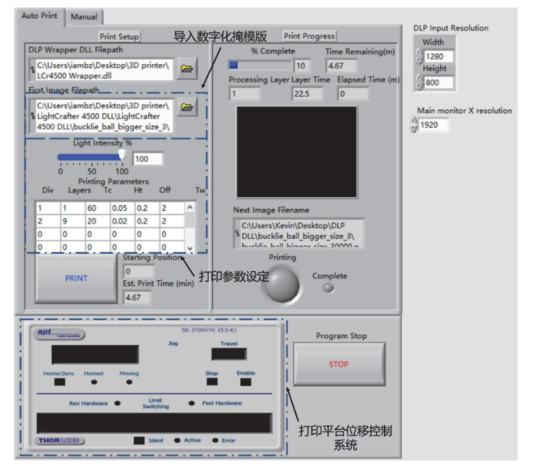
4) 3D打印参数调控:将制备好的光敏树脂装入DLP 3D打印机(图 6)的树脂槽中,通过Labview软件(一种图形化编程软件)来控制DLP光机与步进电机进行协同作用打印三维结构,软件界面如图 7所示。参数包括分阶段(div)、每阶段层数(layers)、曝光时间(Tc)、分层厚度(Ht)、打印平台预先下降高度(Off)、等待时间(Tw)。其中,分阶段是由于在3D打印的过程中,各个阶段所需的打印参数并不完全相同(例如底部打印可能需要更多的曝光时间以保证打印结构的稳定性,某些精细结构可能需要更少的曝光时间确保打印的精度),因此实际打印往往是分阶段进行。每阶段层数是指在当前参数条件下根据实际情况所设置的层数。曝光时间是指每层打印时光机投影曝光时间。分层厚度是指根据切片设置时所预设的层厚。打印平台预先下降高度和流平时间是指在完成一个平面打印后,打印平台随之向下运动一个层厚的高度,然后树脂溶液重新填充到已被曝光部分,如果打印平台先向下运动一个较大高度后,在上升至根据分层厚度所需的高度(例如:层厚设置为50 μm,在完成一个平面打印后,先向下运动1 mm,随后上升0.95 mm)。通过调整上述参数,优化打印条件从而打印出高精度高复杂的三维结构。
图6
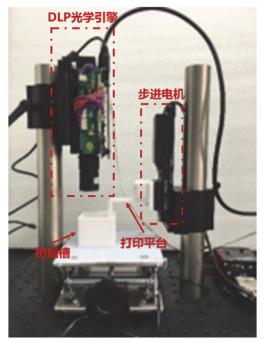
图7
5) 成型:打印完成后,将打印平台从树脂溶液中取出,观察打印结构的完整性和保真度。
6) 后处理:将打印的结构从打印平台上取下,用无水乙醇洗去未反应的树脂溶液,并放置在固化箱中后固化20 min。
3 结果与讨论
3.1 光敏树脂溶液的粘度测试
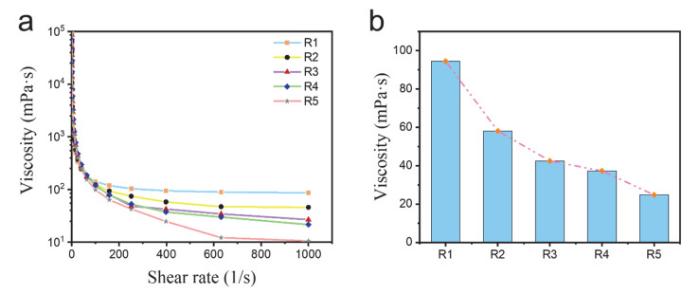
如上所述,在DLP 3D打印过程中,每完成一个平面的曝光后,打印平台先向下移动一段距离H (例如2 mm),从而使得光敏树脂溶液覆盖在已打印结构上,随后打印平台再次向上运动(H − Ht),(Ht为层厚),此后打印平台需要静止等待光敏树脂溶液停止波动,而等待时间和光敏树脂的粘度成正比,因此,对于DLP打印系统来说,研究光敏树脂溶液的流变行为是至关重要的[10]。因此,我们首先使用旋转流变仪测试了不同交联剂(PEGDA)含量的光敏树脂前体粘度。通过粘度测试(图 8)我们可以看出,配制的五种(R1–R5)树脂前体溶液均表现出剪切稀化的行为。且在较高剪切速率下,如图 8(b)所示,R1–R5的粘度逐渐降低。如前所述,R1–R5的交联剂(PEGDA)含量不同,使得树脂溶液内平均分子量逐渐减小。而分子量增加使分子链段加长,分子链的柔性加大缠结点增多,链的解脱和滑移困难。使流动过程助力增大,需要的时间和能量也增加,因而粘度增大[11]。
图8
3.2 光敏树脂的固化速率测试
对于DLP 3D打印技术来说,光敏树脂的固化速率也是一个非常重要的考虑指标,如果固化速率过慢则会导致打印时间过于漫长,而如果固化速率过快则难以控制打印精度,因此,我们进行了光流变测试[12]。
图9

3.3 固化后光敏树脂的机械性能测试
如图 10所示,可以通过紫外光引发自由基聚合固化得到标准拉伸样件。且根据所固化材料的成分不同,它们的机械性能也有所不同。图 10(a)为R1–R5样品的单轴拉伸测试结果,图 10(b)总结了相应材料的杨氏模量。从图中可以看出,从R1–R5材料的拉伸强度由1.06 MPa逐渐降低0.25 MPa,杨氏模量从10.9 MPa降低至0.55 MPa,断裂伸长率从7.1%增加至45.4%。从中可以看出,随着交联剂(PEGDA)的含量逐渐升高,固化后得到的样品内部交联密度上升,高分子链段运动受阻,保持结构的能力增强,能够抵抗较大的外力,表现为杨氏模量的升高;同理,随着链段运动受阻,材料的可变形能力变弱,因此随着PEGDA含量逐渐增高,断裂伸长率逐渐降低。
图10
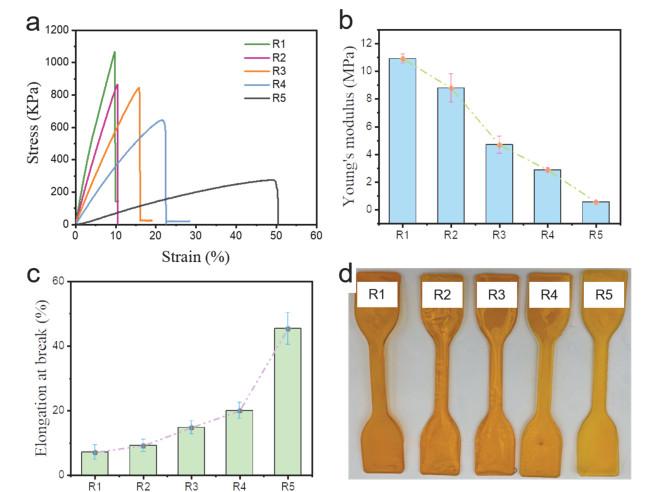
图10
固化后光敏树脂的机械性能
(a) R1–R5样品的应力-应变曲线;(b) R1–R5的杨氏模量及其变化规律;(c) R1–R5样品断裂伸长率及其变化规律;(d) 通过聚四氟乙烯摸具光固化方式得到的标准拉伸样件
综合上述三个测试的结果,我们选择R5光敏树脂进行3D打印。
3.4 三维结构打印及参数调控
通过自组装DLP 3D打印机打印三维结构,如上所述,当打印平台移动至所需位置后需要等待树脂溶液停止运动后再进行下一次的打印过程,设置流平时间与树脂溶液的粘度有关,根据模型比例设置分层厚度,根据结构特点与材料固化速率特点设置曝光时长和曝光光强,经过多次尝试,调控合适的打印参数。
图11
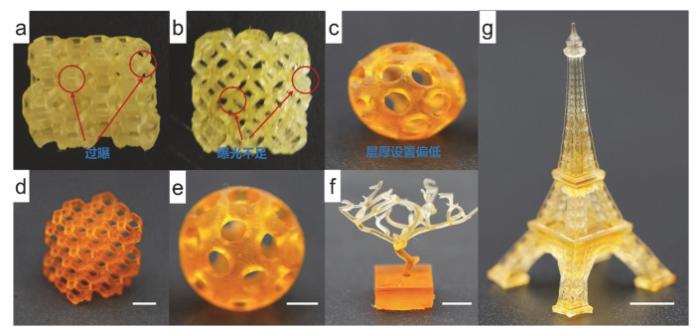
图11
三维结构的打印与参数调控
(a) 光强或曝光时间设置过大导致无法打印出特征结构;(b) 光强或曝光时间不足导致无法打印出完整结构;(c) 切片设定的厚度与实际打印设置的层厚不符合;(d) 晶格模型;(e) 布基球模型;(f) 树模型;(g) 埃菲尔铁塔模型;标尺为5 mm
表2 各个结构详细打印参数
| 模型名称 | 几何尺寸(mm) | 厚度(μm)/ 总层数(层) | 单层固化时间(s)/ 打印用时(min) | 形状 误差 | 光强 (mW∙cm−2) | ||
| 长 | 宽 | 高 | |||||
| 设计/实际 | 设计/实际 | 设计/实际 | |||||
| 晶格模型 | 10/10.15 | 10/10.21 | 10/9.80 | 100/100 | 1.2/15 | 2.1% | 11.3 |
| 布基球 | 20/20.58 | 20/19.95 | 20/20.03 | 200/100 | 1.2/15 | 2.9% | 14.6 |
| 树 | 14/14.08 | 14/13.97 | 24/24.27 | 150/160 | 1.2/25 | 1.1% | 12.7 |
| 埃菲尔铁塔 | 16.1/16.89 | 16.1/16.41 | 35/34.79 | 50/700 | 0.8/100 | 4.9% | 10.0 |
4 结语
本实验通过将单体、交联剂、光引发剂与光吸收剂共混的方式制备了光敏树脂溶液,并成功应用于基于紫外光引发聚合反应的DLP 3D打印。测试了制备的光敏树脂的粘度、光固化速率以及固化后材料的机械性能。通过这些测试,综合选择了R5树脂配方作为3D打印光敏墨水,打印了一系列的三维模型,并计算了打印后的形状保真度。
在本实验中,学生已经不再是传统实验课上的旁观者,而是积极主动的参与者。该实验的设计能够让学生自主操作实验仪器,认真观察实验现象,进而得出结论,培养学生的创新能力。相比理论知识的讲授,其呈现方式更加生动有趣,通过亲自制作和实践的乐趣,学生的学习兴趣会更加浓厚,从而更加积极主动投入到学习中去。
此创新实验作为本科生教学实验推广时,需要注意实验安全,进行专门的实验安全教育。教师可以引导学生进行小组合作,培养学生的合作精神,为学生提供发表自己观点和展现自我才能的平台,在创新实验教学过程中形成小组的学习成果,教师再根据实验过程中出现的各种问题进行一一指导,帮助学生提高合作学习的技巧,从而培养学生团队合作精神和集体主义观念。
参考文献


